Handleiding voor het prototypen van cosmetische verpakkingen

Oprichter van UKPACK, hoofdverpakkingsingenieur en -ontwerper met 18 jaar ervaring, en winnaar van de Red Dot Award. Ik werk aan de structuur van cosmetische verpakkingen, materiaalkeuze, matrijsontwerp, decoratieprocessen en lekpreventie, en help merken hun verpakkingsideeën om te zetten in betrouwbare, productiegereedde oplossingen. Bekijk mijn kwalificatie als senior verpakkingsingenieur.
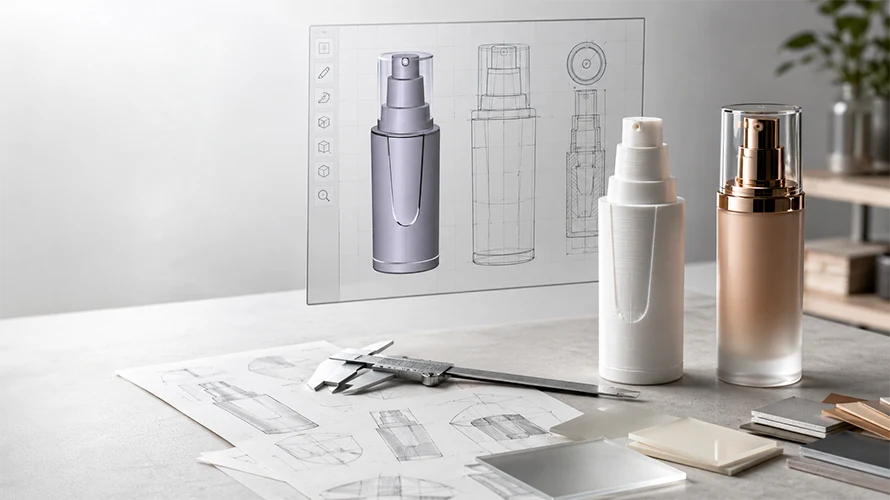
Het prototypen van cosmetische verpakkingen is het proces waarbij een verpakkingsconcept wordt omgezet in steeds representatievere visuele modellen, fysieke monsters, gegoten onderdelen en productiereferenties. Dit kan 3D-renders, uiterlijke mockups, 3D-geprinte onderdelen, CNC-monsters, vacuümgegoten kopieën, prototypegereedschap, matrijsproeven en proefproductie omvatten.
Elke methode beantwoordt een andere vraag. Een render kan helpen bij het goedkeuren van het uiterlijk. Een 3D-print kan de vorm en de pasvorm controleren. Een matrijsproef laat zien hoe het onderdeel zich gedraagt tijdens het beoogde productieproces. Compatibiliteit van de formule, doseerprestaties, gedrag van de vullijn en productieconsistentie vereisen aanvullende monsters en gecontroleerde tests.
Het doel is niet om één perfect prototype te creëren. Het doel is om de meest kostenefficiënte en snelste methode te kiezen die het risico van het volgende project op betrouwbare wijze kan wegnemen.
Wat is prototyping van cosmetische verpakkingen?
Het prototypen van cosmetische verpakkingen is een gefaseerd validatieproces dat wordt gebruikt vóór de volledige productie. Het helpt merken, verpakkingsontwerpers, ingenieurs, vulbedrijven en fabrikanten te bepalen of een verpakkingsconcept klaar is om verder te worden ontwikkeld.
Een prototype kan worden gebruikt om te beoordelen:
- Vorm en verhoudingen
- Capaciteit en totale afmetingen
- Componentinterfaces
- Sluiting of beweging van de applicator
- Pomp- en doseerrichting
- Intentie qua kleur en afwerking
- Plaatsing van kunstwerken
- Interactie tussen formule en materiaal
- Vul- en montagevereisten
- Vervaardigbaarheid
Niet elk prototype kan echter elk punt op deze lijst valideren.
Een 3D-rendering bewijst niet dat twee componenten passen. Een geprint harsmodel bewijst niet dat het uiteindelijke PP-, PE-, PET-, PETG-, ABS- of PMMA-onderdeel zich op dezelfde manier zal gedragen. Een visueel goedgekeurd monster garandeert geen goede afdichting, compatibiliteit, valbestendigheid of herhaalbare massaproductie.
De eerste stap is daarom het definiëren van de vraag die het prototype moet beantwoorden.
Wat moet het prototype valideren?
Voordat u een prototypemethode kiest, verdeelt u het project in vijf validatiedoelen.
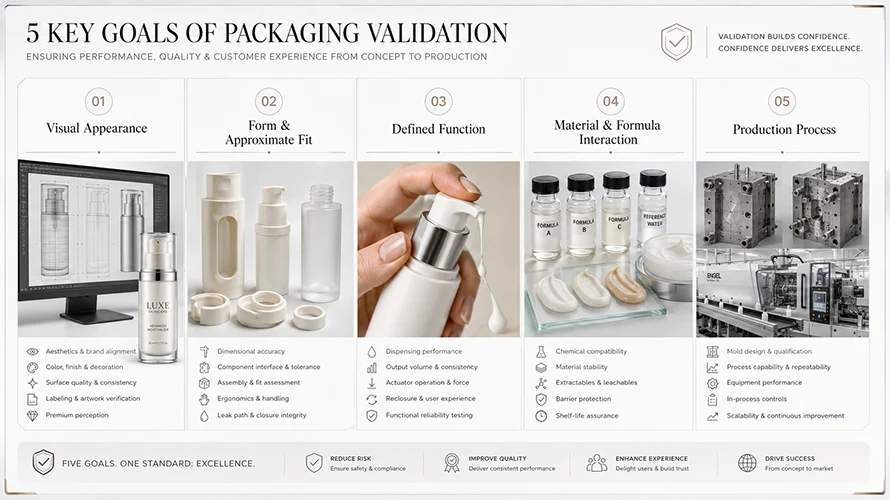
Visuele verschijning
Visuele validatie omvat de algehele vorm, verhoudingen, kleurrichting, oppervlakteafwerking, plaatsing van het artwork en de indruk die het product in het schap maakt.
Typische gereedschappen zijn onder andere:
- 3D-weergaven
- Uiterlijke mockups
- Gedecoreerde standaardcomponenten
- Geschilderde of gecoate displaymodellen
Deze tools helpen het projectteam bij het goedkeuren van het uiterlijk van de verpakking. Ze bevestigen echter niet de technische prestaties.
Vorm en geschatte pasvorm
Bij de validatie van vorm en pasvorm wordt de fysieke grootte van de verpakking gecontroleerd, hoe de onderdelen zich tot elkaar verhouden, hoe de verpakking aanvoelt in de hand en of er duidelijke montageproblemen zijn.
Typische gereedschappen zijn onder andere:
- 3D afdrukken
- CNC-bewerking
- Vacuümgieten
- Aangepaste standaardcomponenten
Het woord 'passend' moet met zorg worden gebruikt. Vroege prototypes kunnen duidelijke interferentie- of uitlijningsproblemen aan het licht brengen, maar ze bevestigen niet automatisch de productietoleranties, afdichtingsoppervlakken, duurzaamheid van de klikverbinding of uiteindelijke krimp van het gegoten onderdeel.
Gedefinieerde functie
Functionele validatie controleert een specifieke beweging of handeling onder vastgestelde omstandigheden.
Voorbeelden hiervan zijn:
- Het openen en sluiten van een dop
- Het draaien van een stickmechanisme
- Een actuator indrukken
- Een applicator verplaatsen
- Een vergrendelings- of klikmechanisme inschakelen
- Een eerste doseerconcept controleren
Een functioneel prototype moet gekoppeld zijn aan één duidelijke vraag. Het mag niet worden beschouwd als bewijs van algemene betrouwbaarheid voor elke formule, temperatuur, gebruikspatroon of productiebatch.
Interactie tussen materiaal en formule
Voor een zinvolle test van de compatibiliteit van de formule zijn monsters nodig die zijn gemaakt van de materialen waarmee het product in contact moet komen, en die zijn samengevoegd met de beoogde pomp, pakking, sluiting, aanzuigbuis, zakje, binnenvoering of andere onderdelen die met het product in aanraking komen.
Bedrukte hars, polyurethaan gietmateriaal en visuele mock-ups geven over het algemeen geen goede weergave van het uiteindelijke verpakkingsmateriaalsysteem.
De evaluatie van materialen en formules kan het volgende omvatten:
- Visuele verandering
- Zwelling of verweking
- Spanningsscheuren
- Gewichtsverlies
- Lekkage
- Geuroverdracht
- Kleur verandering
- Verandering van de pompopbrengst
- Componentvervorming
- Versnelde en realtime veroudering
Compatibiliteit is altijd specifiek voor de formule, de verpakkingscomponenten, de vulomstandigheden, de opslagomstandigheden en de testperiode.
Validatie van het productieproces
De validatie van het productieproces begint wanneer monsters worden geproduceerd via het beoogde of een aan de productie gerelateerd fabricageproces.
Dit kan zijn:
- Proeven met spuitgietmatrijzen
- Extrusieblaasvormproeven
- Proeven met spuitblaasvormen
- Proeven met spuitgieten en rekblazen
- Decoratieproeven
- Montageproeven
- Vullijnproeven
- Proefproductie
Deze fasen leveren sterker bewijs op met betrekking tot gereedschap, vormgeving, wandverdeling, krimp, decoratie, assemblage en procesconsistentie.
Ze geven nog steeds geen garantie voor elke toekomstige productiebatch. De productiecontrole moet ook na goedkeuring worden voortgezet.
Gangbare prototypemethoden voor cosmetische verpakkingen
Prototypemethoden moeten niet worden verward met goedkeuringsfasen. Een methode beschrijft hoe het prototype wordt gemaakt. Een goedkeuringsfase beschrijft in welke fase van het ontwikkelingsproces het project zich bevindt.
3D-renders en uiterlijke mockups
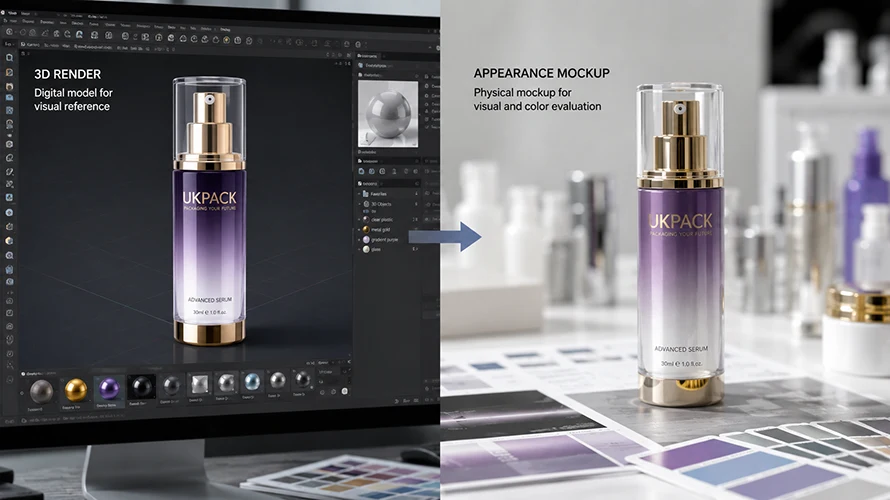
Een 3D-render biedt een digitale weergave van het verpakkingsconcept. Het is handig om de vorm, verhoudingen, componentcombinaties, kleurstelling, transparantie, oppervlakteafwerking, branding en plaatsing van artwork te beoordelen voordat er fysieke samples worden gemaakt.
Een uiterlijke mock-up geeft een fysieke of bijna fysieke indruk van de uiteindelijke verpakking. Hiervoor kan een aangepaste standaardverpakking, een geverfd model, een bedrukt etiket, een overgebrachte afbeelding, een gecoat onderdeel of een handmatig in elkaar gezet displaymodel worden gebruikt.
Bij UKPACK leveren we deze visuele resultaten via onze 3D-rendering- en mockup-ondersteuning om merken te helpen de ontwerprichting af te stemmen voordat ze overgaan tot fysieke validatie.
Renderings en uiterlijke mockups kunnen helpen bij de goedkeuring:
- Algemene ontwerprichting
- Relatieve verhoudingen
- Kleurcombinaties
- Voltooiingsrichting
- Logo-schaal
- Plaatsing van kunstwerken
- Plankafdruk
Ze kunnen het niet bevestigen:
- Productietoleranties
- Componentenpasvorm
- Afdichting
- Pompvermogen
- Formulecompatibiliteit
- Duurzaamheid van de decoratie
- Dalende prestaties
- Herhaalbaarheid van de productie
Gebruik deze tools om goed te keuren hoe de verpakking eruit moet zien, en ga vervolgens over op een fysieke methode om te leren hoe deze zich gedraagt.
Gedecoreerde voorraadmonsters
Een gedecoreerd stockmonster maakt gebruik van een bestaande fles, pot, pomp, dop, tube of applicator en brengt daarop de voorgestelde merkuitstraling of oppervlaktebehandeling aan.
Dit is vaak de meest efficiënte prototype-aanpak wanneer het project gebruikmaakt van bestaande verpakkingen in plaats van een op maat gemaakte mal.
Een gedecoreerd voorbeeld van de voorraad kan helpen bij de beoordeling:
- Afdrukbaar gebied
- Logo-positie
- Kleurcontrast
- Label grootte
- Zeefdruk
- Heet stempelen
- Coatingrichting
- Uiterlijk van de metaalafwerking
- Matte of vervormde effecten
- Presentatie in het schap
Het kan ook worden gevuld met de beoogde formule wanneer de voorraadcomponenten en de materialen die met het product in contact komen, overeenkomen met de voorgestelde productieconfiguratie.
Een gedecoreerd standaardmonster is geen representatie van een nieuwe, op maat gemaakte constructie. Het bewijst evenmin de duurzaamheid van de decoratie, tenzij een specifieke testmethode wordt gebruikt.
3D afdrukken
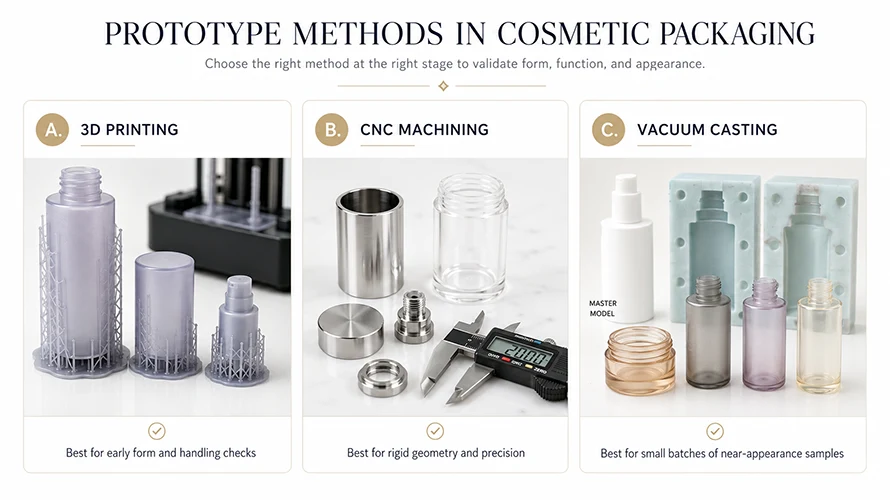
3D-printen creëert een fysiek onderdeel rechtstreeks uit digitale geometrie. Veelgebruikte technologieën bij de ontwikkeling van verpakkingen zijn onder andere SLA 3D-printen , PolyJet, MJF, SLS en FDM, hoewel het beste proces afhangt van het vereiste oppervlak, de details, de sterkte, de transparantie en het budget.
3D-printen is nuttig voor:
- Vorm en verhoudingen herzien
- Controle van de bediening en ergonomie
- Duidelijke montageconflicten identificeren
- Verschillende ontwerpconcepten vergelijken
- Controle van de beweging van de actuator of sluiting
- Het maken van presentatievoorbeelden
- Ondersteuning van vroege technische discussies
Een 3D-print ondersteunt de beoordeling van de vorm en de benaderende pasvorm. De nauwkeurigheid hangt af van het printproces, de printrichting, de nabewerking, het verwijderen van ondersteuningsstructuren, de oppervlakteafwerking, de geometrie en het materiaal.
Het bevestigt normaal gesproken niet:
- Eindgedrag van de hars
- Vormkrimp
- Productietoleranties
- Afdichtingsprestaties
- Snap-fit leven
- Flexibiliteit van dunwandige materialen
- Langdurige chemische resistentie
- Decoratie hechting
- Wandverdeling door middel van blaasvormen
Termen zoals "ABS-achtig" of "PP-achtig" beschrijven specifieke eigenschappen van een printhars. Ze betekenen niet dat het geprinte materiaal zich exact hetzelfde zal gedragen als spuitgegoten ABS of PP.
CNC-bewerking
CNC-bewerking verwijdert materiaal uit een massief blok plastic of metaal om een nauwkeurig fysiek onderdeel te produceren.
Het is handig wanneer het project het volgende nodig heeft:
- Strikte geometrische controle
- Stijve componenten
- Vlakke afdichtings- of interfaceoppervlakken
- Metalen hulzen of decoratieve onderdelen
- Acryl- of PMMA-displaymodellen
- Precisie-inzetstukken
- Een materiaal dat meer aanvoelt als een degelijk, geproduceerd onderdeel.
CNC-bewerking kan een nauwkeurigere geometrie leveren dan veel algemene printmethoden. Het kan bovendien gebruikmaken van echte technische kunststoffen of metalen.
Een machinaal bewerkt onderdeel reproduceert echter nog steeds niet het volledige gedrag van een spuitgiet- of blaasvormonderdeel. Het vertoont geen vormvloei, lasnaden, poorteffecten, krimp tijdens het vormen, flexibiliteit van dunwandige materialen of productie-economie.
Gebruik CNC-bewerking als een precisiecontrole, niet als bewijs van productieprestaties.
Siliconenvormen en vacuümgieten
Het vacuümgietproces begint doorgaans met een hoogwaardig mastermodel. Rondom het mastermodel wordt een siliconenmal gemaakt, waarin vervolgens polyurethaanmateriaal wordt gegoten om een klein aantal kopieën te produceren.
Deze methode is handig wanneer een project het volgende vereist:
- Verschillende vergelijkbare monsters
- Meerdere kleuropties
- Transparant of doorschijnend uiterlijk
- Zachte of stijve monstervariaties
- Assemblagebeoordeling in kleine series
- Klantenpresentatiesets
- Modellen die qua uiterlijk sterk op elkaar lijken
Vacuümgieten kan een praktische brug vormen tussen een enkel geprint model en metalen mallen.
Polyurethaan gietmateriaal is echter niet hetzelfde als de uiteindelijke spuitgiethars. Het proces kan geen garantie bieden voor de herhaalbaarheid van de gegoten productie, de uiteindelijke krimp, de chemische compatibiliteit of het gedrag van de matrijs.
Het is vooral nuttig voor het controleren van het uiterlijk, de hantering, de benaderende pasvorm en enkele kortetermijnfunctionaliteitscontroles.
Prototype- en bruggereedschap
Prototype-gereedschap, snelgereedschap en overbruggingsgereedschap zijn termen die worden gebruikt voor gereedschappen met een lagere productievolume of vereenvoudigde gereedschappen waarmee onderdelen kunnen worden geproduceerd via een productieproces.
Afhankelijk van het onderdeel en de leverancier kan dit het volgende omvatten:
- Aluminium spuitgietmatrijzen
- Vereenvoudigde stalen mallen
- Vervangbare matrijsinzetstukken
- Enkelvoudige holtevormen
- Gereedschap met een beperkte levensduur
- Snel te produceren matrijsonderdelen
De terminologie is niet universeel. In het projectdossier moet het volgende vermeld staan:
- Gereedschapsmateriaal
- Vormingsproces
- Aantal holtes
- Verwachte levensduur van het gereedschap
- Beoogde monsterhoeveelheid
- Geplande hars
- Decoratieroute
- Vragen die het proces moet beantwoorden
Prototypegereedschap is nuttig wanneer de daadwerkelijke gegoten materialen en de productiegerelateerde geometrie belangrijker zijn dan de laagst mogelijke kosten voor het proefmodel.
Het kan helpen bij de evaluatie:
- Vormkrimp
- Snap past
- Discussies
- wanddikte
- Deelstijfheid
- Montage
- Basisgeometrie voor afdichtingen
- oppervlaktekwaliteit
- Vroeg procesgedrag
Het garandeert niet automatisch dat de uiteindelijke massaproductie mogelijk is, vooral niet wanneer het prototype afwijkt van de geplande productiemal.
Prototype spuitgieten
Prototype-spuitgieten produceert onderdelen met behulp van een spuitgietmal en de gekozen thermoplastische hars.
Voor cosmetische verpakkingen kan het gebruikt worden voor:
- Potten
- Caps
- sluitingen
- Pompcomponenten
- Onderdelen van luchtdichte flessen
- compacts
- Stokmechanismen
- applicators
- Overcaps
- Decoratieve buitenste schalen
Vergeleken met geprinte of gegoten modellen, leveren prototypeonderdelen die door middel van spuitgieten zijn vervaardigd, sterker bewijs over:
- Werkelijke materiaalstijfheid
- Vormkrimp
- Componentinterfaces
- Snap-betrokkenheid
- Threadprestaties
- Assemblagekracht
- Oppervlakte defecten
- Haalbaarheid van de decoratie
- Gedeeltelijke vervorming
Het monster moet nog steeds aan specifieke inspectie- en testcriteria voldoen. Een kleine prototypevorm of een enkele proef is geen bewijs voor de procesgeschiktheid op lange termijn.
Prototype blaasvormen en flesproeven
Voor het blazen van cosmetische verpakkingen is een apart prototypetraject nodig, omdat de flesvorm wordt gecreëerd door middel van luchtdruk, materiaalverdeling, contact met de mal en gecontroleerde koeling.
Afhankelijk van het pakket kan het beoogde proces als volgt zijn:
- Extrusieblaasvormen, ofwel EBM
- Spuitblaasvormen, ofwel IBM
- Injectie-rekblaasvormen, ofwel ISBM
Dit is vooral relevant voor:
- PE-knijpflessen
- Tottle-flessen
- Shampooflessen
- Lotionflessen
- PET-flessen
- Meerlaagse barrièreflessen
- Flexibele doseerflessen
Een 3D-geprinte fles kan een vroege beoordeling mogelijk maken van de vorm, het gebruiksgemak, de afmetingen en de geschatte inhoud. Het kan echter niet het volgende reproduceren:
- Wandverdeling door middel van blaasvormen
- Knijpherstel
- Schouder- en basisvorming
- Neknauwkeurigheid
- Laat gedrag vallen
- Omgevingsstress kraken
- Transparantie
- Materiaaloriëntatie
- Meerlaagse structuur
- Productieherhaalbaarheid
Voor deze vragen is een fles nodig die geproduceerd is via het beoogde of een representatief blaasvormproces.
Een proef met een prototype of een fles die bedoeld is voor productie, kan helpen bij de evaluatie van:
- Fles gewicht
- Hefvermogen
- Wanddikteverdeling
- nek afmetingen
- Opdelen naar panelen
- Weerstand tegen belasting van bovenaf
- Knijpkracht
- Herstel na toediening
- Dalende prestaties
- Vulgedrag
- Sluiting pasvorm
- Visuele consistentie
Bij flessen met meerdere lagen kan het ook nodig zijn om tijdens de proef de laagverdeling en de barrièreconstructie te bevestigen.
Prototypemethoden in één oogopslag
| Prototypemethode | Best gebruikt voor | Belangrijkste beperking |
|---|---|---|
| 3D renderen | Ontwerprichting, verhoudingen, kleuren, illustraties | Geen fysiek of functioneel bewijs |
| Uiterlijk mockup | Indruk in het schap en visuele goedkeuring | Bevestigt de technische prestaties niet. |
| Gedecoreerd voorraadmonster | Beoordeling van artwork, afwerking en voorraadverpakking | Beperkt tot een bestaande structuur |
| 3D afdrukken | Vorm, hantering, geschatte pasvorm, vroege beweging | Geeft niet het uiteindelijke hars- of vormproces weer. |
| CNC-bewerking | Nauwkeurige, starre geometrie en metalen of massief kunststof onderdelen. | Reproduceert geen gegoten gedrag. |
| Vacuümgieten | Kleine batches van monsters die qua uiterlijk sterk op elkaar lijken | Gegoten polyurethaan verschilt van de uiteindelijke hars. |
| Prototype-gereedschap | Vroege gegoten onderdelen met behulp van productiegerelateerde processen | Kan afwijken van de uiteindelijke productiemal. |
| Proef met spuitgieten | Werkelijk gedrag van het gegoten onderdeel | Vereist gereedschap en gecontroleerde evaluatie. |
| Blaasvormproef | Fleswandverdeling, knijp-, hals- en valgedrag | Vereist een processpecifiek flessengereedschap. |
Hoe het prototypetraject verandert afhankelijk van het type verpakking.
De beste methode hangt af van de verpakkingsvorm en het belangrijkste risicoaspect ervan.
Airless pompflessen
Luchtdichte verpakkingen combineren verschillende componenten die met elkaar in wisselwerking staan, waaronder de fles, de actuator, de pompmotor, de zuiger of het zakje, de sluiting, de pakking en het producttraject.
Een render of een mock-up van het uiterlijk kan de visuele richting bevestigen. Een geprinte buitenkant kan helpen bij het beoordelen van de bediening en de lay-out van de componenten.
De doseerprestaties moeten echter worden getest met het beoogde airless systeem en de gebruikte formule.
Relevante controles kunnen onder meer omvatten:
- Grondverf
- Dosis per slag
- Evacuatiesnelheid
- Restproduct
- Bedieningskracht
- Lekkage
- Zuigerbeweging
- Formuleviscositeit
- Opslagoriëntatie
- Prestaties bij herhaald gebruik
Een bestaande luchtdichte pompflacon kan een snellere testmethode bieden dan het ontwikkelen van een volledig nieuw pompsysteem, maar de gekozen formule en configuratie moeten nog wel afzonderlijk worden geëvalueerd.
PE-knijpflessen en peuterflessen
Bij knijpverpakkingen maakt de flessenwand deel uit van de doseerfunctie.
Een stijf 3D-geprint model kan de vorm wel weergeven, maar kan de knijpkracht of het terugveren van een blaasgevormde PE-fles niet reproduceren.
Bij het testen moet rekening worden gehouden met:
- Harskwaliteit
- Fles gewicht
- Wandindeling
- Aantal lagen
- Knijpkracht
- Herstel snelheid
- Sluitingsstroompad
- Opening grootte
- Formuleviscositeit
- Opslagoriëntatie
- Paneelvorming en vervorming
Bij een peuterfles zijn de stabiliteit van de dop in de onderstebovenstand en de wisselwerking tussen de flexibiliteit van de fles, de sluiting en de flesvoeding van bijzonder belang.
PET- en PETG-flessen
Bij transparante verpakkingen ligt de nadruk meer op transparantie, wandkwaliteit, spanning, oppervlaktedefecten en decoratie.
Een duidelijk afgedrukt model kan een eerste visuele beoordeling ondersteunen, maar de optische kwaliteit en materiaaleigenschappen komen zelden overeen met die van een fles uit de productie.
Bij de evaluatie van het prototype kan het volgende aan bod moeten komen:
- Clarity
- wanddikte
- Halsafwerking
- Basisstabiliteit
- Dalende prestaties
- Spanningsscheuren
- Kleurconsistentie
- Vultemperatuur
- Decoratie hechting
- Sluitingsmoment
De vormmethode is van belang. PET-flessen die via ISBM worden geproduceerd, gedragen zich anders dan dikwandige, spuitgegoten PETG-flessen of andere stijve, transparante componenten.
Cosmetische potjes en compacte doosjes
Bij potjes en compacte poederdoosjes zijn precisievereisten vaak van belang: de aansluiting, de sluiting, het scharnier, de pasvorm van de inzetstukken en het waargenomen gewicht.
3D-printen of CNC-bewerking kan helpen bij de beoordeling:
- Totale afmetingen
- Diameter opening
- Muurverhoudingen
- Invoeglay-out invoegen
- Scharnierpositie
- Spiegelpositie
- Hand gevoel
Voor de evaluatie zijn doorgaans gegoten monsters nodig:
- Draadbetrokkenheid
- Klikkracht
- Duurzaamheid van het scharnier
- kromtrekken
- Afdichtende oppervlakken
- Voeringcompressie
- Het daadwerkelijke gevoel van het materiaal
- Decoratie-uitvoering
Pompen, druppelaars en applicators
Doseercomponenten hebben kleine interne onderdelen en nauwe functionele verbanden. Een visueel model kan het externe ontwerp weergeven, maar het doseerproces vereist normaal gesproken werkende productiecomponenten.
Relevante variabelen zijn onder meer:
- Uitgangsvermogen per activering
- Dompelbuislengte
- Formuleviscositeit
- Veer- en klepgedrag
- Opening grootte
- Bedieningskracht
- Sluitingsmoment
- Pakking materiaal
- Productcontactmaterialen
- Terugkeer- en uitschakelgedrag
Een werkende pomp, gemonteerd in een geprinte buitenbehuizing, kan weliswaar een vroege conceptbeoordeling ondersteunen, maar valideert daarmee niet de nieuw ontworpen pompmotor.
Hoe verloopt de overgang van prototype naar productiegereedschap?
De vrijgave van gereedschap moet gebaseerd zijn op een gedocumenteerde technische overdracht, niet alleen op visuele goedkeuring.
Voordat de mal wordt gemaakt, moet het projectteam het volgende bevestigen:
- Goedgekeurde CAD-geometrie
- Beoogde materialen
- Productcontactmaterialen
- Componentinterfaces
- Kritieke afmetingen
- Toleranties
- Hefvermogen
- Details van de halslijn en sluiting
- Voltooiingsdoel
- Decoratiegebieden
- Montagevolgorde
- Open technische risico's
- Testvereisten
- Goedkeuringsverantwoordelijkheden
Een fraaie render is geen definitieve versie die klaar is voor gebruik. Een mock-up van het uiterlijk is geen definitieve goedkeuring door de technische afdeling.
Zodra het ontwerp in productie is, kan het project verschillende test- en goedkeuringsfasen doorlopen.
Wat betekenen T0, T1 en T2?
T0, T1 en T2 verwijzen meestal naar proef- en revisierondes van matrijzen, maar de precieze betekenis ervan verschilt per leverancier.
Een veelvoorkomende interpretatie is:
T0: Eerste onderdelen geproduceerd uit de initiële mal.
T1: Onderdelen geproduceerd na de eerste correctieronde
T2: Onderdelen geproduceerd na aanvullende aanpassingen aan gereedschap of processen.
Sommige leveranciers beginnen met T1 in plaats van T0. Sommigen gebruiken meer proefrondes. Anderen scheiden de goedkeuring van de afmetingen, de goedkeuring van het uiterlijk, de goedkeuring van de decoratie en de goedkeuring van de montage.
Vertrouw niet alleen op het etiket.
Noteer voor elke ronde het volgende:
- Proefdatum
- Hars en kleur
- Machine en proces
- Monster hoeveelheid
- Gereedschapswisselingen
- Dimensionale resultaten
- Visuele defecten
- Assemblageresultaten
- Test resultaten
- Openstaande kwesties
- Vereiste correcties
- Goedkeuringsstatus
Onze ondersteuning op het gebied van gereedschap en productie verbindt matrijsontwikkeling met spuitgieten, decoratie, assemblage, testen en overdracht naar de productieomgeving.
Pre-productiemonsters, proefseries en gouden monsters
Deze termen beschrijven projectcontrolepunten, en niet methoden voor het vervaardigen van prototypes.
De volgorde kan verschillen, afhankelijk van de leverancier en het product.
Pre-productie monster
Een pre-productiemonster vertegenwoordigt een overeengekomen verpakkingsconfiguratie vóór de volledige productierelease.
Het kan zijn:
- Goedgekeurde hars
- Goedgekeurde kleur
- Goedgekeurde decoratie
- Beoogde componenten
- Beoogde montage
- Afgesproken formule of invullen
- Eindwerk
Een proefexemplaar is een belangrijke controle, maar het biedt geen garantie voor de prestaties bij massaproductie, tenzij het productieproces en de inspectieprocedures ook gevalideerd zijn.
Proefrun
Een proefproductie levert een beperkte hoeveelheid op onder geplande of nagenoeg geplande productieomstandigheden.
Het kan worden gebruikt om te evalueren:
- Vormstabiliteit
- Montagevolgorde
- Decoratieconsistentie
- Vullijninteractie
- Inpak methode
- Inspectiecriteria
- Bedieningsinstructies
- Procesopbrengst
Een proefproductie levert leerprocessen op onder vastgestelde omstandigheden. Het biedt geen garantie voor elke toekomstige productierun.
Gouden monster
Een gouden standaard is een goedgekeurde referentie die wordt gebruikt om latere productieresultaten mee te vergelijken.
Het project moet het volgende definiëren:
- Wie keurt het goed?
- Welke productiefase het vertegenwoordigt
- Of het nu gaat om structuur, kleur, decoratie, functie, of alle vier.
- Hoe het wordt opgeslagen
- Hoe lang het geldig blijft
- Of er dubbele referentiemonsters nodig zijn.
Voor complexe verpakkingen is één referentiemonster mogelijk niet voldoende. Afzonderlijke referentiemonsters kunnen nodig zijn voor de kleur van de mal, de decoratie, de assemblage, de dosering of het uiterlijk van de gevulde verpakking.
Welke invloed hebben de formule, de toediening, de decoratie en het vullen op het plan?
Het risico dat gepaard gaat met de verpakking bepaalt het benodigde testplan.
Formulecompatibiliteit
Een zinvolle compatibiliteitstest moet gebruikmaken van:
- De beoogde formule
- Beoogde materialen voor productcontact
- Beoogde pomp of afsluiting
- Bedoelde pakking en voering
- Gepland vulvolume
- Gedefinieerde opslagomstandigheden
- Vastgestelde testperioden
- Overeengekomen acceptatiecriteria
Een uiterlijk prototype gemaakt van printhars of gegoten polyurethaan mag niet worden gebruikt om de compatibiliteit op lange termijn met een productieformule te beoordelen.
Compatibiliteitstesten kunnen versnelde veroudering en realtime observatie omvatten. De geschikte temperatuur, duur, oriëntatie en evaluatiemethode zijn afhankelijk van de formule en het verpakkingssysteem.
Doseerprestaties
Bij het afnemen van tests moet het volgende worden vastgesteld:
- Formuleviscositeit
- Dosisdoel
- Aantal primer-slagen
- Bedieningssnelheid
- Bedieningskracht
- Opslagoriëntatie
- Temperatuur
- Testinterval
- Aantal cycli
- Aanvaardbare dosisvariatie
De pompuitkomst van de ene formule mag niet zomaar worden overgenomen voor een andere formule.
Een crème met hoge viscositeit, een serum met lage viscositeit, olie, lotion, gel en poeder creëren elk andere doseeromstandigheden.
Passen en afdichten van de componenten
Een geschiktheidsvalidatie kan het volgende omvatten:
- Draadbetrokkenheid
- Sluitingsmoment
- Klikkracht
- Voeringcompressie
- Pakkingcontact
- Pomp krimpen of vergrendelen
- Afmetingen van de flessenhals
- vlakheid van het afdichtingsoppervlak
- Lekkage
- Vacuüm- of drukreactie
Een geprinte pasvormcontrole kan duidelijke geometrische problemen aan het licht brengen, maar voor de definitieve goedkeuring moeten monsters worden gebruikt die representatief zijn voor het beoogde materiaal en productieproces.
Decoratievalidatie
Bij de goedkeuring van de decoratie moet het daadwerkelijke proces worden beschreven, niet alleen het visuele resultaat.
Voorbeelden hiervan zijn:
- Zeefdruk
- Heet stempelen
- Warmteoverdracht
- In-mold labeling
- Spray coating
- Metallisatie
- Anodiseren
- Glazuur
- laser-markering
- Etikettentoepassing
Het testplan kan het volgende omvatten:
- Positie van het kunstwerk
- Kleur tolerantie
- adhesie
- Wrijfweerstand
- Krasbestendigheid
- Chemische bestendigheid
- Randkwaliteit
- Registratie
- Behandeling
Een schermweergave kan een bedrukt en uitgehard oppervlak niet goedkeuren.
Validatie van de vullijn
Bij proeven met vullijnen moet rekening worden gehouden met:
- Formule temperatuur
- Formuleviscositeit
- Vulsnelheid
- Doel vulvolume
- schuimend
- Druipen
- nek afmetingen
- Plaatsing van de sluiting
- Koppel
- Pompinbrenging
- Plooiende
- labeling
- codering
- Stabiliteit van de transportband
- Doorvoer
Een proefproductielijn valideert de overeengekomen configuratie onder de geteste omstandigheden. Het valideert niet automatisch andere fabrieken, machines, formules of toekomstige procesinstellingen.
In de context van productie en kwaliteit biedt ISO 22716 GMP-richtlijnen voor cosmetica met betrekking tot productie, controle, opslag en verzending. Het is geen norm voor prototypevalidatie en keurt geen specifieke combinatie van verpakking en formule goed.
Bij het testen van de distributie moet een vastgesteld protocol worden gebruikt dat geschikt is voor de verzendeenheid en de verwachte distributieroute. ASTM D4169 biedt een kader voor het evalueren van verzendeenheden door middel van een reeks distributiegerelateerde tests, maar het is geen universele goedkeuringsnorm voor elke cosmetische verpakking.
Standaardverpakking versus verpakking op maat.
Standaardverpakkingen en verpakkingen op maat volgen verschillende prototypetrajecten.
Voorraadverpakkingspad
Bij een project voor het verpakken van standaardproducten wordt gebruikgemaakt van een bestaande fles, pot, pomp, dop, tube of applicator.
De structuur en de mal zijn er al, dus het project kan zich richten op:
- Selectie Component
- Formulecompatibiliteit
- Pomp of sluiting passend
- Decoratie
- Artwork
- Vullen
- Montage
- Transportverpakking
Een typisch traject kan er als volgt uitzien:
- Selecteer standaardcomponenten.
- Vraag om standaardmonsters.
- Bevestig de componentencombinatie.
- Breng de voorbeelddecoratie aan.
- Vul in met de gewenste formule.
- Voer compatibiliteits- en doseercontroles uit.
- Goedkeuring van de pre-productiemonsters.
- Voltooi een pilot- of eerste-productiebeoordeling.
Het verpakken van materiaal gaat meestal sneller omdat de belangrijkste vormgereedschappen al aanwezig zijn.
Pad voor aangepaste mallen
Een project voor een op maat gemaakte mal vereist ontwerptechniek en gereedschapsontwikkeling.
Een typisch traject kan er als volgt uitzien:
- Ontwerpopdracht
- 3D renderen
- Uiterlijk mockup
- CAD-ontwikkeling
- 3D-geprint of CNC-gefreesd prototype
- Technische herziening
- Release van de tooling
- Schimmelproef
- T0, T1 of latere revisies
- Decoratieproef
- Montage- en functiecontroles
- Pre-productie monster
- Proefrun
- Gouden monster
- Productie release
De exacte volgorde hangt af van het type verpakking en het projectrisico.
Wij bieden ontwerp- en adviesdiensten voor cosmetische verpakkingen, waaronder structuur, materialen, prototypeplanning, matrijsvoorbereiding en overdracht naar de productieomgeving.
Wat moet een merk voorbereiden voordat het een prototype aanvraagt?
Een leverancier kan alleen de juiste prototypemethode kiezen als de projectinput duidelijk is.
Verzamel de volgende informatie.
Formulecontext
Voorzien:
- Product type
- viscositeit
- Belangrijkste ingredienten
- Alcohol, olie, oplosmiddel, zuur of actieve bestanddelen
- Licht- of zuurstofgevoeligheid
- Vultemperatuur
- Opslagvereisten
- Beoogde houdbaarheid
Een volledige formulering kan weliswaar vertrouwelijk zijn, maar de verpakkingsleverancier heeft nog steeds voldoende informatie over de materiaalrisico's nodig om de testen te kunnen plannen.
Capaciteit en verpakkingsformaat
Bepalen:
- Nominaal vulvolume
- Overloopcapaciteit indien van toepassing
- Fles, pot, tube, compact, stick of airless verpakking
- Rechtopstaand of omgekeerd gebruik
- Maatbereik
- Doelafmetingen
- Reisafmetingen
Componenten
Identificeren:
- Pomp
- Pet
- Closure
- applicator
- dropper
- Voering
- Pakking
- Dompelbuis
- Zuiger
- Buidel
- Binnenpot
- Navulcomponent
Vermeld bekende details over de schroefdraad, hals of interface.
Gebruiksvoorwaarden
Uitleg geven:
- Hoe de consument het product opent
- Hoe vaak het gebruikt wordt
- Hoe het wordt opgeslagen
- Of het nu in een tas wordt meegenomen of niet.
- Of het nu onder de douche wordt gebruikt of niet.
- Of het nu wordt blootgesteld aan hitte, kou, vochtigheid of zonlicht.
- Of het nu bedoeld is voor gebruik met één hand of niet.
Richtlijnen voor artwork en afwerking
Voorzien:
- Kunstwerkbestanden
- Logoformaat
- Merkpositionering
- Kleurreferenties
- Referenties voltooien
- Voorkeuren voor decoratiemethoden
- Vereiste beweringen of wettelijke tekst
- Barcode- en batchcodegebied
Een gestructureerde briefing voor het ontwerp van cosmetische verpakkingen helpt om deze input op elkaar af te stemmen voordat er met de productie van samples wordt begonnen.
Vereiste prototypehoeveelheid
De beste methode kan variëren, afhankelijk van wat u nodig heeft:
- Eén interne beoordelingssteekproef
- Drie voorbeelden van goedkeuring door het management
- Tien vullijnmonsters
- Dertig testexemplaren voor klanten
- Een kleine beurspartij
- Een proefproductie
De vraag die elk monster moet beantwoorden
Vraag niet om een "prototype" zonder het doel ervan te specificeren.
Geef aan of het monster moet bevestigen:
- het Uiterlijk
- Afmetingen
- Geschatte pasvorm
- Een specifieke beweging
- Pompvermogen
- Formule-interactie
- Decoratie
- Vullen
- Montage
- Transport
- Productieconsistentie
Acceptatiecriteria
Beschrijf hoe de beslissing genomen zal worden.
Voorbeelden hiervan zijn:
- Goedgekeurd afmetingsbereik
- Maximale lekkage
- Dosis per slag
- Aanvaardbare bedieningskracht
- Goedgekeurde kleurtolerantie
- Tolerantie voor afdrukpositie
- Vereiste valhoogte
- Toegestaan gewichtsverlies
- Vereist aantal cycli
- Goedgekeurd referentiemonster
Zonder acceptatiecriteria kunnen twee teams hetzelfde monster beoordelen en tot verschillende conclusies komen.
Hoe lang duurt het prototypen van cosmetische verpakkingen?
De doorlooptijd van een prototype hangt af van de methode en de mate waarin het project gereed is.
De belangrijkste variabelen zijn onder andere:
- CAD-beschikbaarheid
- Aantal componenten
- Geometriecomplexiteit
- Voorbeeldmateriaal
- Vereiste oppervlaktekwaliteit
- Transparantie
- Decoratie
- Monster hoeveelheid
- Revisierondes
- Gereedschapsmethode
- Testbereik:
- Beschikbaarheid van de formule
Een render of een eenvoudige mock-up is meestal sneller dan een functioneel prototype met meerdere onderdelen. Een geprint model is doorgaans sneller dan CNC-bewerking, vacuümgieten of het maken van prototypegereedschap. Gegoten en blaasgegoten monsters vereisen extra voorbereiding, omdat het vormproces en het gereedschap moeten worden vastgesteld.
De doorlooptijd moet per fase worden besproken, in plaats van als één getal voor het hele project.
Wat beïnvloedt de kosten van een prototype voor cosmetische verpakkingen?
De belangrijkste kostenfactoren zijn:
- Aantal onderdelen
- Deelgrootte
- Geometriecomplexiteit
- Prototypemethode
- Monster hoeveelheid
- Materiaal
- oppervlaktebewerking
- Transparantie
- Schilderen of coaten
- Decoratie
- Montage
- Tooling
- Technische herzieningen
- Testvereisten
Eén uiterlijk model kost minder dan een kleine set productieklare, gedecoreerde, gevulde en geteste samples.
De goedkoopste methode is niet altijd de meest economische keuze. Een goedkoop visueel prototype kan risico's met betrekking tot afdichting, compatibiliteit of productie niet wegnemen. De juiste methode is de minst kostbare methode die de daadwerkelijke projectvraag kan beantwoorden.
Conclusie
Het prototypen van cosmetische verpakkingen is niet gebaseerd op één enkel voorbeeld en niet op één enkele technologie.
Een render beantwoordt een visuele vraag. Een 3D-print ondersteunt een vroege beoordeling van de vorm en de benaderende pasvorm. CNC-bewerking en vacuümgieten bieden verschillende niveaus van precisie en monsterhoeveelheid. Prototype-matrijzen en proefgieten leveren meer gedetailleerde informatie op over de daadwerkelijke materialen en het productiegedrag. Proefgieten met blaasgevormde flessen is nodig wanneer wanddikteverdeling, knijpherstel, halsnauwkeurigheid en flesprestaties van belang zijn.
Het juiste proces gaat van goedkope visuele beslissingen naar meer representatief fysiek bewijsmateriaal, materiaalinformatie, gereedschapsbewijs en productiebewijs.
Begin met het identificeren van het risico dat u wilt elimineren. Kies vervolgens de eenvoudigste prototype-methode die die vraag kan beantwoorden zonder meer te beweren dan het voorbeeld kan aantonen.
Veelgestelde Vragen / FAQ
Wat is het verschil tussen een mockup van een cosmetische verpakking en een prototype?
Een mockup wordt voornamelijk gebruikt om het uiterlijk, de plaatsing van de afbeeldingen, de kleurstelling en de presentatie in het schap te beoordelen. Een prototype is een fysiek voorbeeld dat wordt gebruikt om de structuur, de pasvorm of een bepaalde functie te evalueren. Geen van beide termen betekent automatisch dat het voorbeeld is vervaardigd met de uiteindelijke materialen of productieprocessen, dus de leverancier moet precies aangeven hoe het is gemaakt.
Is een 3D-geprinte cosmetische verpakking hetzelfde als de uiteindelijke verpakking?
Nee. Een 3D-print ondersteunt een vroege beoordeling van de vorm, de hanteerbaarheid en de benaderende pasvorm. Het bevestigt echter niet de productietoleranties, de afdichtingsoppervlakken, de duurzaamheid van de klikverbinding, de flexibiliteit van het blaasvormproces, de prestaties van de decoratie of het gedrag van de uiteindelijke gegoten hars.
Kan een 3D-geprint prototype de compatibiliteit van formules testen?
Meestal niet voor definitieve goedkeuring. Geprinte harsen verschillen doorgaans van de materialen die in contact komen met het product. Voor zinvolle compatibiliteitstests moeten de voorgestelde productiematerialen, pomp, sluiting, pakking, voering en andere componenten die in contact komen met de formule, worden gebruikt onder vastgestelde testomstandigheden.
Kan een prototype van een testpomp de output leveren?
Een functionerende verpakkingseenheid kan de pompoutput testen wanneer de beoogde pomp, formule, aanzuigbuis, sluiting en opslagomstandigheden worden gebruikt. Een visueel of geprint pompmodel kan de output niet valideren. Doseringresultaten van de ene formule mogen niet zomaar van toepassing worden geacht op een andere.
Wat betekenen de T0-, T1- en T2-monsters?
Ze verwijzen meestal naar vroege proef- en revisierondes van matrijzen. T0 betekent vaak de eerste onderdelen van een nieuwe matrijs, terwijl T1 en T2 latere monsters na correcties aanduiden. De benaming is niet universeel, dus in het projectverslag moet worden vastgelegd wat elke ronde inhoudt en wat is goedgekeurd.
Wat is een pre-productiemonster?
Een pre-productiemonster is een gecontroleerde verpakkingsconfiguratie die wordt beoordeeld voordat de volledige productie van start gaat. Het kan de geplande hars, kleur, decoratie, componenten, assemblage en vormgeving omvatten. Het dient als goedkeuringspunt, maar vervangt niet de validatie van het productieproces of de continue kwaliteitscontrole.
Wat is een gouden monster?
Een gouden standaard is een goedgekeurd referentiemateriaal dat wordt gebruikt om latere productieresultaten mee te vergelijken. Het project moet vastleggen wie de standaard heeft goedgekeurd, welke kenmerken deze vertegenwoordigt, hoe deze wordt opgeslagen en of er aparte referentiematerialen nodig zijn voor de kleur, decoratie, assemblage of functie van het gegoten onderdeel.
Garandeert goedkeuring van een prototype de prestaties bij massaproductie?
Nee. Goedkeuring van het prototype levert bewijs onder de geteste omstandigheden. Proefproductie en procesvalidatie leveren sterker bewijs voor de daadwerkelijke productie, maar toekomstige batches vereisen nog steeds vastgestelde materiaalcontroles, inspecties, testen en acceptatiecriteria.
Moeten standaard cosmetische verpakkingen worden geprototypeerd?
Ja, hoewel het proces doorgaans korter is. Een standaardpakket kan nog steeds decoratiemonsters, formulecompatibiliteitstesten, pomp- of sluitingscontroles, beoordeling van de vullijn en goedkeuring vóór productie vereisen. Bestaande gereedschappen verminderen het risico van structurele ontwikkeling, maar nemen het formule- of procesrisico niet weg.
Wat moet een merk aanleveren voordat het een prototype aanvraagt?
Geef de volgende informatie: formulecontext, vulvolume, verpakkingsformaat, benodigde componenten, gebruiksomstandigheden, artwork, decoratie-instructies, monsterhoeveelheid, beoogde tests, acceptatiecriteria en de persoon die verantwoordelijk is voor de goedkeuring. Met deze gegevens kan de leverancier een prototypemethode kiezen die de juiste projectvraag beantwoordt.