Guide til prototypebehandling af kosmetikemballage

Grundlægger af UKPACK, chefemballageingeniør og designer med 18 års erfaring og vinder af Red Dot Award. Jeg arbejder med kosmetikemballagestruktur, materialevalg, formgennemførlighed, dekorationsprocesser og lækagerisikokontrol, hvor jeg hjælper brands med at omdanne emballageidéer til pålidelige produktionsklare løsninger. Se min kvalifikation som senior emballageingeniør.
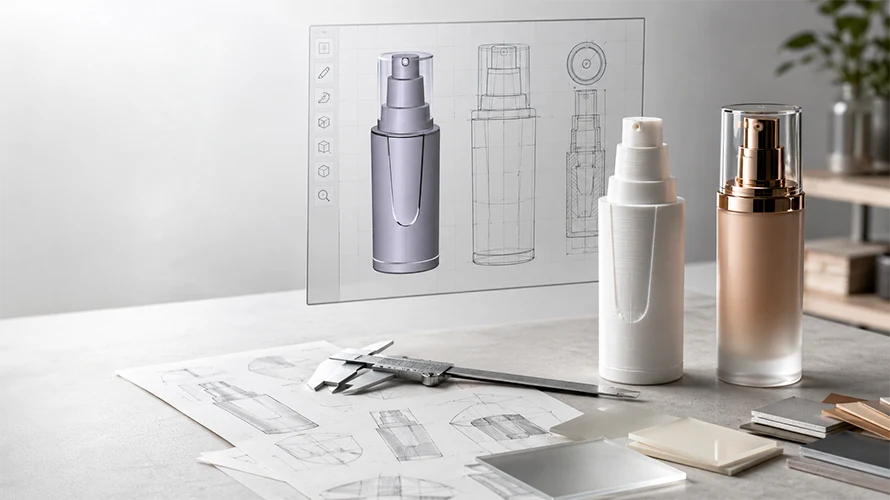
Prototyping af kosmetikemballage er processen med at omdanne et emballagekoncept til stadig mere repræsentative visuelle modeller, fysiske prøver, støbte dele og produktionsreferencer. Det kan omfatte 3D-gengivelser, mockups, 3D-printede dele, CNC-prøver, vakuumstøbte kopier, prototypeværktøj, støbeforsøg og pilotproduktion.
Hver metode besvarer et forskelligt spørgsmål. En gengivelse kan hjælpe med at godkende udseendet. Et 3D-print kan understøtte gennemgang af form og omtrentlig pasform. En støbeformstest viser, hvordan delen opfører sig, når den produceres gennem den tilsigtede fremstillingsproces. Formelkompatibilitet, dispenseringsydeevne, fyldelinjeadfærd og produktionskonsistens kræver yderligere prøver og kontrollerede tests.
Målet er ikke at skabe én perfekt prototype. Det handler om at vælge den billigste og hurtigste metode, der pålideligt kan fjerne den næste projektrisiko.
Hvad er prototyping af kosmetikemballage?
Prototyping af kosmetikemballage er en trinvis valideringsproces, der bruges før fuld produktion. Det hjælper brands, emballagedesignere, ingeniører, fyldere og producenter med at afgøre, om et emballagekoncept er klar til at blive videreudviklet.
En prototype kan bruges til at gennemgå:
- Form og proportioner
- Kapacitet og samlede dimensioner
- Komponentgrænseflader
- Lukning eller applikatorbevægelse
- Pumpe og doseringsretning
- Farve og finishhensigt
- Placering af kunstværk
- Formel og materialeinteraktion
- Krav til påfyldning og montering
- Producerbarhed
Dog kan ikke alle prototyper validere alle elementer på denne liste.
En 3D-gengivelse beviser ikke, at to komponenter passer. En trykt resinmodel beviser ikke, at den endelige PP-, PE-, PET-, PETG-, ABS- eller PMMA-del vil opføre sig på samme måde. En visuelt godkendt prøve bekræfter ikke forsegling, kompatibilitet, faldmodstand eller gentagelig masseproduktion.
Det første skridt er derfor at definere det spørgsmål, prototypen skal besvare.
Hvad skal prototypen valideres?
Før du vælger en prototypemetode, skal du opdele projektet i fem valideringsmål.
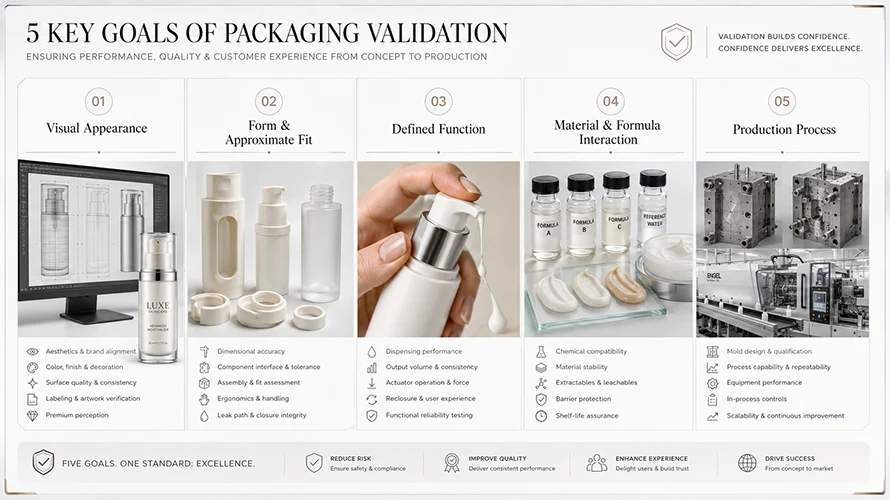
Visuelt udseende
Visuel validering dækker den overordnede form, proportioner, farveretning, overfladefinish, placering af kunstværker og hyldeindtryk.
Typiske værktøjer omfatter:
- 3D gengives
- Udseendemodeller
- Dekorerede standardkomponenter
- Malede eller belagte udstillingsmodeller
Disse værktøjer hjælper projektteamet med at godkende, hvordan emballagen skal se ud. De bekræfter ikke den tekniske ydeevne.
Form og omtrentlig pasform
Form-and-fit-validering kontrollerer pakkens fysiske størrelse, hvordan komponenterne forholder sig til hinanden, hvordan pakken føles i hånden, og om der er åbenlyse samlingskonflikter.
Typiske værktøjer omfatter:
- 3D udskrivning
- CNC bearbejdning
- Vakuumstøbning
- Modificerede standardkomponenter
Ordet "pasform" skal bruges med forsigtighed. Tidlige prototyper kan identificere åbenlyse interferens- eller justeringsproblemer, men de bekræfter ikke automatisk produktionstolerancer, tætningsflader, holdbarhed ved snap-fit eller endelig støbt krympning.
Defineret funktion
Funktionel validering kontrollerer en specifik bevægelse eller handling under angivne betingelser.
Som eksempler kan nævnes:
- Åbning og lukning af en hætte
- Roterende pindmekanisme
- Tryk på en aktuator
- Flytning af en applikator
- Aktivering af en låse- eller snapfunktion
- Kontrol af et indledende dispenseringskoncept
En funktionel prototype bør være knyttet til ét klart spørgsmål. Den bør ikke behandles som bevis på bred pålidelighed på tværs af alle formler, temperaturer, brugsmønstre eller produktionsbatcher.
Materiale og formel interaktion
Meningsfuld testning af formelkompatibilitet kræver prøver fremstillet af de tilsigtede produktkontaktmaterialer og samlet med den tilsigtede pumpe, pakning, lukkeanordning, dykrør, pose, foring eller andre våde komponenter.
Trykt harpiks, polyurethanstøbemateriale og visuelle mockup-materialer repræsenterer generelt ikke det endelige emballagesystem.
Evaluering af materialer og formel kan omfatte:
- Visuel forandring
- Hævelse eller blødgøring
- Stress revner
- Vægttab
- lækage
- Lugtoverførsel
- Farveændring
- Ændring af pumpeydelse
- Komponentdeformation
- Accelereret og realtidsaldring
Kompatibilitet er altid specifik for formlen, emballagekomponenterne, påfyldningsforholdene, opbevaringsforholdene og testperioden.
Validering af produktionsproces
Validering af produktionsproces begynder, når prøver produceres gennem den tilsigtede eller en produktionsrelateret fremstillingsproces.
Dette kan omfatte:
- Forsøg med sprøjtestøbning
- Ekstruderingsblæsestøbningsforsøg
- Forsøg med sprøjtestøbning
- Forsøg med sprøjtestøbning
- Dekorationsforsøg
- Samlingsforsøg
- Forsøg på fyldelinjer
- Pilotproduktion
Disse faser giver stærkere beviser for værktøjsfremstilling, støbning, vægfordeling, krympning, dekoration, samling og procesens konsistens.
De garanterer stadig ikke alle fremtidige produktionspartier. Produktionskontrollen skal fortsætte efter godkendelse.
Almindelige prototypemetoder til kosmetisk emballage
Prototypemetoder bør ikke forveksles med godkendelsesfaser. En metode beskriver, hvordan stikprøven fremstilles. En godkendelsesfase beskriver, hvor projektet er i udviklingsprocessen.
3D-gengivelser og mockups med udseende
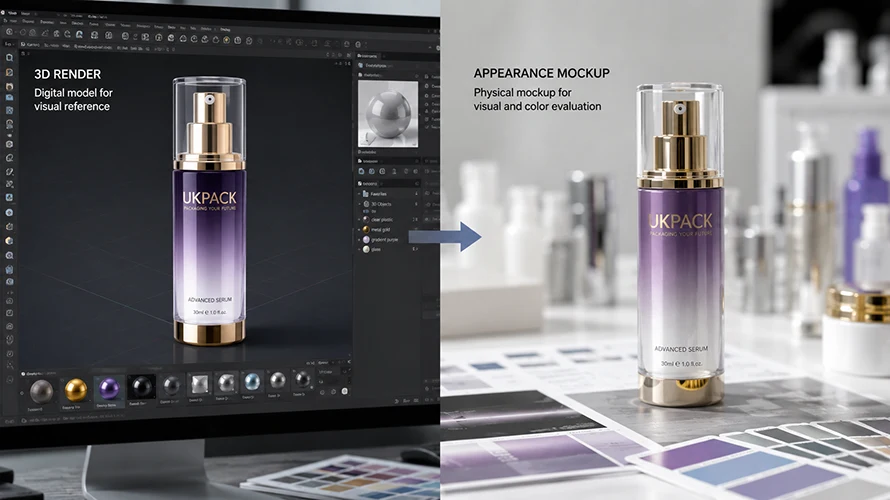
En 3D-gengivelse giver en digital visning af emballagekonceptet. Det er nyttigt til at gennemgå form, proportioner, komponentkombinationer, farveretning, gennemsigtighed, overfladefinish, branding og placering af illustrationer, før der fremstilles fysiske prøver.
En mockup af udseendet giver et fysisk eller næsten fysisk indtryk af den endelige emballage. Den kan bruge en modificeret standardemballage, en malet model, en trykt etiket, et overført kunstværk, en coated del eller en manuelt samlet udstillingsprøve.
Hos UKPACK leverer vi disse visuelle leverancer gennem vores 3D-rendering og mockup-support for at hjælpe brands med at justere designretningen, før de går videre til fysisk validering.
Renderinger og udseendemockups kan hjælpe med at godkende:
- Overordnet designretning
- Relative proportioner
- Farvekombinationer
- Slutretning
- Logoskala
- Placering af kunstværk
- Hyldeindtryk
De kan ikke bekræfte:
- Produktionstolerancer
- Komponenttilpasning
- Tætning
- Pumpeudgang
- Formelkompatibilitet
- Dekorationens holdbarhed
- Drop-ydeevne
- Produktionsreproducerbarhed
Brug disse værktøjer til at godkende, hvordan pakken skal se ud, og gå derefter videre til en fysisk metode for at lære, hvordan den opfører sig.
Dekorerede lagerprøver
En dekoreret lagerprøve bruger en eksisterende flaske, krukke, pumpe, hætte, tube eller applikator og påfører den foreslåede branding eller overfladebehandling.
Dette er ofte den mest effektive prototyperute, når projektet bruger eksisterende emballage i stedet for en specialfremstillet støbeform.
En dekoreret lagerprøve kan hjælpe med at evaluere:
- Udskriveligt område
- Logo position
- Farvekontrast
- Etiketstørrelse
- Serigrafi
- Varm stempling
- Belægningsretning
- Metalliseringens udseende
- Frosted eller matte effekter
- Hyldepræsentation
Den kan også udfyldes med den tilsigtede formel, når lagerkomponenterne og produktkontaktmaterialerne matcher den foreslåede produktionskonfiguration.
En dekoreret standardprøve repræsenterer ikke en ny specialstruktur. Den beviser heller ikke dekorationens holdbarhed, medmindre der anvendes en defineret testmetode.
3D udskrivning
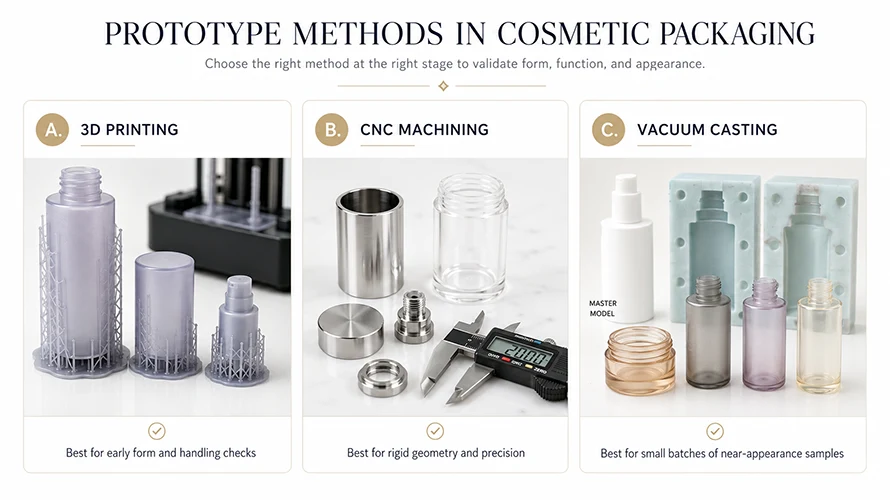
3D-printning skaber en fysisk del direkte fra digital geometri. Almindelige teknologier, der anvendes i emballageudvikling, omfatter SLA 3D-printning , PolyJet, MJF, SLS og FDM, selvom den bedste proces afhænger af den nødvendige overflade, detaljer, styrke, gennemsigtighed og budget.
3D-printning er nyttigt til:
- Gennemgang af form og proportioner
- Kontrol af håndtering og ergonomi
- Identificering af åbenlyse samlingskonflikter
- Sammenligning af flere designkoncepter
- Gennemgang af aktuator- eller lukkebevægelse
- Udarbejdelse af præsentationseksempler
- Støtte til tidlige tekniske diskussioner
Et 3D-print understøtter evaluering af form og omtrentlig pasform. Dets nøjagtighed afhænger af printprocessen, byggeretningen, efterhærdningen, fjernelse af underlag, overfladebehandling, geometri og materiale.
Det bekræfter normalt ikke:
- Endelig harpiksadfærd
- Støbt krympning
- Produktionstolerancer
- Forsegling ydeevne
- Snap-fit liv
- Tyndvægget fleksibilitet
- Langvarig kemisk resistens
- Dekorationsvedhæftning
- Blæsestøbt vægfordeling
Navne som "ABS-lignende" eller "PP-lignende" beskriver udvalgte egenskaber ved en trykharpiks. De betyder ikke, at det trykte materiale vil opføre sig præcis som sprøjtestøbt ABS eller PP.
CNC bearbejdning
CNC-bearbejdning fjerner materiale fra en massiv plast- eller metalblok for at producere en præcis fysisk komponent.
Det er nyttigt, når projektet har brug for:
- Stram geometrisk kontrol
- Stive komponenter
- Plane tætnings- eller grænsefladeflader
- Metalhylstre eller dekorative dele
- Akryl- eller PMMA-displaymodeller
- Præcisionsskær
- En materialefornemmelse, der minder mere om en solid produktionsdel
CNC-bearbejdning kan give mere præcis geometri end mange almindelige trykmetoder. Det kan også bruge faktiske tekniske plasttyper eller metaller.
En maskinbearbejdet del gengiver dog stadig ikke den fulde opførsel af en sprøjtestøbt eller blæsestøbt komponent. Den viser ikke støbestrømning, svejselinjer, gate-effekter, støbesvind, tyndvægget fleksibilitet eller produktionsøkonomi.
Brug CNC-bearbejdning som en præcisionskontrol, ikke som bevis på produktionsydelse.
Silikoneformning og vakuumstøbning
Vakuumstøbningsprocessen starter typisk med en mastermodel af høj kvalitet. Der laves en silikoneform omkring masteren, og derefter støbes polyurethanmateriale i formen for at producere et lille antal kopier.
Denne metode er nyttig, når et projekt kræver:
- Flere lignende prøver
- Flere farveindstillinger
- Gennemsigtigt eller gennemskinneligt udseende
- Bløde eller stive prøvevariationer
- Gennemgang af montering i små serier
- Kundepræsentationssæt
- Modeller der næsten ser ud
Vakuumstøbning kan være en praktisk bro mellem en enkelt trykt model og metalværktøj.
Polyurethanstøbemateriale er dog ikke det samme som den endelige sprøjtestøbningsharpiks. Processen kan ikke bekræfte den støbte produktions repeterbarhed, den endelige krympning, kemisk kompatibilitet eller værktøjets opførsel.
Det er mest nyttigt til udseende, håndtering, omtrentlig pasform og udvalgte kortsigtede funktionskontroller.
Prototype- og broværktøj
Prototypeværktøj, hurtigværktøj og broværktøj er udtryk, der bruges om værktøjer i lavere volumen eller forenklede værktøjer, der producerer dele gennem en produktionsrelateret proces.
Afhængigt af komponenten og leverandøren kan dette omfatte:
- Sprøjtestøbeforme i aluminium
- Forenklede stålforme
- Udskiftelige formindsatser
- Forme med enkelt hulrum
- Værktøj med begrænset levetid
- Hurtigt fremstillede formkomponenter
Terminologien er ikke universel. Projektrapporten bør angive:
- Værktøjsmateriale
- Formningsproces
- Antal hulrum
- Forventet værktøjslevetid
- Tilsigtet prøvemængde
- Planlagt harpiks
- Dekorationsrute
- Spørgsmål, som retssagen skal besvare
Prototypeværktøj er nyttigt, når faktiske støbte materialer og produktionsrelateret geometri er vigtigere end den lavest mulige prøvepris.
Det kan hjælpe med at evaluere:
- Støbt krympning
- Snap passer
- Tråde
- vægtykkelse
- Delstivhed
- Montering
- Grundlæggende tætningsgeometri
- Overflade kvalitet
- Tidlig procesadfærd
Det bekræfter ikke automatisk den endelige masseproduktionskapacitet, især når prototypeværktøjet afviger fra den planlagte produktionsstøbeform.
Prototype sprøjtestøbning
Prototype-sprøjtestøbning producerer dele ved hjælp af en sprøjtestøbeform og den valgte termoplastiske harpiks.
Til kosmetikemballage kan den bruges til:
- Jars
- Caps
- lukninger
- Pumpekomponenter
- Komponenter til luftfri flasker
- sammentrykker
- Stick-mekanismer
- Applikatorer
- Overkapsler
- Dekorative ydre skaller
Sammenlignet med trykte eller støbte modeller giver prototype sprøjtestøbte dele stærkere beviser for:
- Faktisk materialestivhed
- Støbt krympning
- Komponentgrænseflader
- Snap-engagement
- Trådens ydeevne
- Samlingsstyrke
- Overfladefejl
- Muligheden for dekoration
- Del deformation
Prøven kræver stadig definerede inspektions- og testkriterier. En lille prototypeform eller en enkelt prøve beviser ikke langsigtet proceskapacitet.
Prototypeblæsestøbning og flaskeforsøg
Blæsestøbt kosmetikemballage kræver en separat prototypeproces, fordi flaskens krop skabes gennem lufttryk, materialefordeling, formkontakt og kontrolleret afkøling.
Afhængigt af pakken kan den tilsigtede proces være:
- Ekstruderingsblæsestøbning eller EBM
- Sprøjtestøbning eller IBM
- Sprøjtestøbning, eller ISBM
Dette er særligt relevant for:
- PE-sprøjteflasker
- Tottle-flasker
- Shampoo flasker
- Lotion flasker
- PET-flasker
- Flerlags barriereflasker
- Fleksible dispenseringsflasker
En 3D-printet flaske kan understøtte en tidlig gennemgang af form, håndtering, fodaftryk og omtrentlig kapacitet. Den kan ikke reproducere:
- Blæsestøbt vægfordeling
- Klemgendannelse
- Skulder- og basedannelse
- Halspræcision
- Drop-adfærd
- Miljømæssige spændingsrevner
- Gennemsigtighed
- Materialeorientering
- Flerlagsstruktur
- Produktionsrepeterbarhed
Disse spørgsmål kræver en flaske, der er produceret gennem den tilsigtede eller en repræsentativ blæsestøbningsproces.
En prototype eller en produktionsintensiv flasketest kan hjælpe med at evaluere:
- Flaskevægt
- Kapacitet
- Vægtykkelsesfordeling
- Hals dimensioner
- Paneler
- Topbelastningsmodstand
- Klemkraft
- Genopretning efter dispensering
- Drop-ydeevne
- Fyldningsadfærd
- Lukningens pasform
- Visuel konsistens
For flerlagsflasker kan det også være nødvendigt at bekræfte lagfordeling og barrierekonstruktion i forbindelse med forsøget.
Overblik over prototypemetoder
| Prototypemetode | Bruges bedst til | Hovedbegrænsning |
|---|---|---|
| 3D-gengivelse | Designretning, proportioner, farver, kunstværk | Ingen fysiske eller funktionelle beviser |
| Udseendemockup | Hyldeindtryk og visuel godkendelse | Bekræfter ikke den tekniske ydeevne |
| Dekoreret lagerprøve | Illustration, finish, evaluering af lagerpakke | Begrænset til en eksisterende struktur |
| 3D udskrivning | Form, håndtering, omtrentlig pasform, tidlig bevægelse | Repræsenterer ikke den endelige harpiks eller støbeproces |
| CNC bearbejdning | Præcis stiv geometri og metal- eller massive plastdele | Gengiver ikke støbt adfærd |
| Vakuumstøbning | Små partier af næsten-udseende prøver | Støbt polyurethan adskiller sig fra færdig harpiks |
| Prototype værktøj | Tidlige støbte dele ved hjælp af produktionsrelaterede processer | Kan afvige fra det endelige produktionsværktøj |
| Sprøjtestøbeforsøg | Faktisk støbt komponentadfærd | Kræver værktøjer og kontrolleret evaluering |
| Blæsestøbningsforsøg | Flaskevægsfordeling, klemme-, hals- og faldadfærd | Kræver et processpecifikt flaskeværktøj |
Hvordan prototypestien ændrer sig efter emballagetype
Den bedste metode afhænger af emballageformatet og dets højeste risikofaktor.
Airless pumpeflasker
Luftløs emballage kombinerer flere interagerende komponenter, herunder flasken, aktuatoren, pumpemotoren, stemplet eller posen, lukningen, pakningen og produktstien.
En rendering eller et udseendemockup kan godkende den visuelle retning. En trykt ydre skal kan hjælpe med at gennemgå håndtering og komponentlayout.
Dispenseringsydelsen bør dog testes med det tilsigtede airless-system og den tilsigtede formel.
Relevante kontroller kan omfatte:
- priming
- Dosis pr. slag
- Evakueringsrate
- Restprodukt
- Aktiveringsstyrke
- lækage
- Stempelbevægelse
- Formelviskositet
- Opbevaringsorientering
- Gentagen brugsevne
En eksisterende luftfri pumpeflaske kan give en hurtigere testrute end at udvikle et helt nyt pumpesystem, men den valgte formel og konfiguration kræver stadig sin egen evaluering.
PE-sprøjteflasker og -tottleflasker
Ved klemmeemballage er flaskevæggen en del af dispenseringsfunktionen.
En stiv 3D-printet model kan vise formen, men kan ikke reproducere klemkraften eller genvindingen af en blæsestøbt PE-flaske.
Testning bør overveje:
- Harpikskvalitet
- Flaskevægt
- Vægfordeling
- Antal lag
- Klemkraft
- Gendannelseshastighed
- Lukningens flowsti
- Åbningsstørrelse
- Formelviskositet
- Opbevaringsorientering
- Paneler og deformation
For en tøndeflaske er stabiliteten af hættens nedadrettede position og samspillet mellem flaskens fleksibilitet, lukning og formel særligt vigtig.
PET- og PETG-flasker
Klar emballage lægger større vægt på gennemsigtighed, vægkvalitet, stress, overfladefejl og dekoration.
En tydelig, trykt model kan understøtte en tidlig visuel gennemgang, men den matcher sjældent den optiske kvalitet og materialeorienteringen af en produktionsflaske.
Prototypeevaluering skal muligvis dække:
- Klarhed
- vægtykkelse
- Neck finish
- Basisstabilitet
- Drop-ydeevne
- Stress revner
- Farvekonsistens
- Påfyldningstemperatur
- Dekorationsvedhæftning
- Lukkemoment
Formningsmetoden er vigtig. PET-flasker produceret gennem ISBM opfører sig anderledes end tykvæggede sprøjtestøbte PETG-flasker eller andre stive, klare komponenter.
Kosmetikbeholdere og kompakte beholdere
Glas og kompakte beholdere afhænger ofte af præcise grænseflader, lukningsgreb, hængselsadfærd, indsatspasform og opfattet vægt.
3D-printning eller CNC-bearbejdning kan hjælpe med at gennemgå:
- dimensioner
- Åbningsdiameter
- Vægproportioner
- Indsæt layout
- Hængselsposition
- Spejlets placering
- Håndfølelse
Støbte prøver er normalt nødvendige for at evaluere:
- Trådindgreb
- Snapkraft
- Hængslernes holdbarhed
- Warpage
- Tætningsflader
- Liner-kompression
- Virkelig materialefornemmelse
- Dekorationsydelse
Pumper, dråber og applikatorer
Dispenseringskomponenter har små indvendige dele og tætte funktionelle relationer. En visuel model kan vise det eksterne design, men dispenseringsstien kræver normalt fungerende produktionskomponenter.
Relevante variabler omfatter:
- Output pr. aktivering
- Dyprørets længde
- Formelviskositet
- Fjeder- og ventiladfærd
- Åbningsstørrelse
- Aktiveringsstyrke
- Lukkemoment
- Pakningsmateriale
- Materialer i produktkontakt
- Retur- og slukningsadfærd
En fungerende pumpe samlet i en trykt ydre emballage kan understøtte en tidlig konceptgennemgang, men den validerer ikke en nydesignet pumpemotor.
Hvordan kommer en prototype ind i værktøjsindustrien?
Værktøjsfrigivelse bør være baseret på en dokumenteret teknisk overdragelse, ikke kun på visuel godkendelse.
Før projektgruppen skærer formen, skal de bekræfte:
- Godkendt CAD-geometri
- Tilsigtede materialer
- Materialer i produktkontakt
- Komponentgrænseflader
- Kritiske dimensioner
- Tolerancer
- Kapacitet
- Hals- og lukningdetaljer
- Færdiggør intention
- Dekorationsområder
- Monteringsrækkefølge
- Åbne tekniske risici
- Testkrav
- Godkendelsesansvar
En flot render er ikke en værktøjsfrigivelse. En udseendemockup er ikke en teknisk godkendelse.
Når designet er færdigudviklet, kan projektet bruge flere test- og godkendelseskontrolpunkter.
Hvad betyder T0, T1 og T2?
T0, T1 og T2 refererer normalt til støbeprøver og revisioner, men deres præcise betydning varierer mellem leverandører.
En almindelig fortolkning er:
T0: Første dele produceret fra den oprindelige formkonstruktion
T1: Dele produceret efter den første korrektionsrunde
T2: Dele produceret efter yderligere værktøjs- eller procesrevisioner
Nogle leverandører starter med T1 i stedet for T0. Nogle bruger flere prøverunder. Andre adskiller dimensionsgodkendelse, udseendegodkendelse, dekorationsgodkendelse og monteringsgodkendelse.
Stol ikke udelukkende på etiketten.
For hver runde skal du registrere:
- Retssagsdato
- Harpiks og farve
- Maskine og proces
- Prøvemængde
- Værktøjsændringer
- Dimensionelle resultater
- Visuelle defekter
- Samlingsresultater
- Test resultater
- Åbne problemer
- Nødvendige rettelser
- Godkendelsesstatus
Vores værktøjs- og produktionssupport forbinder formudvikling med støbning, dekoration, montering, testning og produktionsoverdragelse.
Præproduktionsprøver, pilotkørsler og gyldne prøver
Disse termer beskriver projektets kontrolpunkter snarere end prototypefremstillingsmetoder.
Deres rækkefølge kan variere afhængigt af leverandør og produkt.
Pre-produktion prøve
En præproduktionsprøve repræsenterer en aftalt emballagekonfiguration før fuld produktionsfrigivelse.
Det kan omfatte:
- Godkendt harpiks
- Godkendt farve
- Godkendt dekoration
- Tilsigtede komponenter
- Tilsigtet samling
- Aftalt formel eller udfyldning
- Det endelige kunstværk
En præproduktionsprøve er et vigtigt kontrolpunkt, men den garanterer ikke masseproduktionens ydeevne, medmindre produktionsprocessen og inspektionskontrollerne også valideres.
Pilotkørsel
En pilotkørsel producerer en begrænset mængde under planlagte eller næsten planlagte produktionsforhold.
Det kan bruges til at evaluere:
- Støbningsstabilitet
- Monteringsrækkefølge
- Dekorationskonsistens
- Interaktion mellem udfyldningslinjer
- Pakningsmetode
- Inspektionskriterier
- Operatørinstruktioner
- Procesudbytte
En pilotkørsel giver proceslæring under de angivne forhold. Det garanterer ikke alle fremtidige batcher.
Gylden prøve
En gylden prøve er en godkendt reference, der bruges til at sammenligne senere produktionsoutput.
Projektet skal definere:
- Hvem godkender det
- Hvilket produktionstrin det repræsenterer
- Uanset om det dækker struktur, farve, dekoration, funktion eller alle fire
- Hvordan det opbevares
- Hvor længe den forbliver gyldig
- Om der kræves duplikater af referenceprøver
Til kompleks emballage er én gylden prøve muligvis ikke nok. Separate referencer kan være nødvendige for støbt farve, dekoration, samling, dispensering eller udseendet af den fyldte pakke.
Hvordan påvirker formel, dosering, dekoration og fyldning planen?
Emballagerisikoen bestemmer den nødvendige testplan.
Formelkompatibilitet
Meningsfuld kompatibilitetstestning bør bruge:
- Den tilsigtede formel
- Tilsigtede materialer i produktkontakt
- Tilsigtet pumpe eller lukning
- Tilsigtet pakning og foring
- Planlagt fyldningsvolumen
- Definerede opbevaringsforhold
- Definerede testperioder
- Aftalte acceptkriterier
En udseendeprototype fremstillet af trykharpiks eller støbt polyurethan bør ikke bruges til at godkende langsigtet kompatibilitet med en produktionsformel.
Kompatibilitetstest kan omfatte accelereret ældning og observation i realtid. Den passende temperatur, varighed, orientering og evalueringsmetode afhænger af formel og emballagesystem.
Dispenseringsydelse
Dispenseringstests bør definere:
- Formelviskositet
- Dosismål
- Antal primingslag
- Aktiveringshastighed
- Aktiveringsstyrke
- Opbevaringsorientering
- Temperatur
- Testinterval
- Antal cyklusser
- Acceptabel dosisvariation
Pumpeydelsen fra én formel bør ikke antages at gælde for en anden.
En creme med høj viskositet, serum med lav viskositet, olie, lotion, gel og pudder skaber hver især forskellige dispenseringsforhold.
Komponenttilpasning og tætning
Validering af egnethed kan omfatte:
- Trådindgreb
- Lukkemoment
- Snapkraft
- Liner-kompression
- Pakningskontakt
- Pumpekrympning eller låsning
- Flaskehalsens dimensioner
- Forseglingens planhed
- lækage
- Vakuum- eller trykrespons
En trykt pasformskontrol kan identificere åbenlyse geometriske problemer, men den endelige godkendelse bør bruge prøver, der er repræsentative for det tilsigtede materiale og den tilsigtede fremstillingsproces.
Validering af dekoration
Godkendelse af dekoration bør identificere den faktiske proces, ikke kun det visuelle resultat.
Som eksempler kan nævnes:
- Serigrafi
- Varm stempling
- Varmeoverførsel
- Mærkning i formen
- Spraycoating
- Metallisering
- anodisering
- Glasur
- Laser mærkning
- Etiketapplikation
Testplanen kan omfatte:
- Kunstværkets position
- Farvetolerance
- Adhæsion
- Gnidningsmodstand
- Ridsebestandighed
- Kemisk resistens
- Kantkvalitet
- Registrering
- Hærdning
En skærmgengivelse kan ikke godkende en trykt og hærdet overflade.
Validering af påfyldningslinje
Forsøg med påfyldningslinjer bør overveje:
- Formeltemperatur
- Formelviskositet
- Fyldningshastighed
- Målfyldningsvolumen
- skummende
- Dryp
- Hals dimensioner
- Placering af lukning
- Moment
- Indsættelse af pumpe
- Crimptænger
- Mærkning
- Kodning
- Transportbåndets stabilitet
- gennemløb
En linjetest validerer den aftalte opsætning under de testede forhold. Den validerer ikke automatisk forskellige fabrikker, maskiner, formler eller fremtidige procesindstillinger.
I forbindelse med produktion og kvalitet giver ISO 22716 GMP-vejledning til kosmetikprodukter for produktion, kontrol, opbevaring og forsendelse. Det er ikke en prototypevalideringsstandard og godkender ikke en specifik kombination af emballage og formel.
Distributionstestning bør anvende en defineret protokol, der er passende til forsendelsesenheden og den forventede distributionsrute. ASTM D4169 giver én ramme for evaluering af forsendelsesenheder gennem en række distributionsrelaterede tests, men det er ikke en universel godkendelsesstandard for alle kosmetikemballager.
Lageremballage vs. specialfremstillet emballage
Lager- og specialemballage følger forskellige prototypeveje.
Lageremballagesti
Et standardemballageprojekt bruger en eksisterende flaske, krukke, pumpe, hætte, tube eller applikator.
Strukturen og formen findes allerede, så projektet kan fokusere på:
- Valg af komponenter
- Formelkompatibilitet
- Pumpe- eller lukningstilpasning
- Dekoration
- Artwork
- Påfyldning
- Montering
- Transportemballage
En typisk rute kan være:
- Vælg standardkomponenter.
- Anmod om standardprøver.
- Bekræft komponentkombinationen.
- Påfør prøvedekoration.
- Udfyld med den tilsigtede formel.
- Kør kompatibilitets- og dispenseringskontroller.
- Godkend præproduktionsprøver.
- Udfør en pilot- eller førsteproduktionsanmeldelse.
Lagerpakning er normalt hurtigere, fordi de vigtigste formningsværktøjer allerede findes.
Specialfremstillet formsti
Et specialfremstillet støbeprojekt tilføjer designteknik og værktøjsudvikling.
En typisk rute kan omfatte:
- Designkort
- 3D-gengivelse
- Udseendemockup
- CAD-udvikling
- 3D-printet eller CNC-prototype
- Ingeniørrevision
- Værktøjsfrigørelse
- Skimmelforsøg
- T0, T1 eller senere revisioner
- Dekorationsprøve
- Monterings- og funktionstjek
- Pre-produktion prøve
- Pilotkørsel
- Gylden prøve
- Produktionsudgivelse
Den præcise rækkefølge afhænger af emballagetypen og projektets risiko.
Vi tilbyder design af kosmetiske emballager til struktur, materialer, prototypeplanlægning, værktøjsforberedelse og produktionsoverdragelse.
Hvad skal et brand forberede, før de anmoder om en prototype?
En leverandør kan kun vælge den rigtige prototypemetode, når projektets input er klare.
Forbered følgende oplysninger.
Formelkontekst
give:
- Produkttype
- Viskositet
- Nøgleingredienser
- Alkohol, olie, opløsningsmiddel, syre eller aktivt indhold
- Lys- eller iltfølsomhed
- Påfyldningstemperatur
- Opbevaringskrav
- Tilsigtet holdbarhed
En komplet formulering kan være beskyttet fortroligt, men emballageleverandøren har stadig brug for tilstrækkelige oplysninger om materialerisiko til at planlægge testningen.
Kapacitet og emballageformat
Definere:
- Nominel fyldningsvolumen
- Overløbskapacitet, hvis relevant
- Flaske-, krukke-, tube-, kompakt-, stick- eller airless-format
- Oprejst eller omvendt brug
- Størrelsesområde
- Måldimensioner
- Krav til rejsestørrelse
Komponenter
Identificere:
- Pumpe
- Kasket
- Lukning
- Applikator
- Dropper
- Liner
- Pakning
- Dyprør
- Piston
- Pouch
- Indre krukke
- Refill-komponent
Inkluder kendte detaljer om gevind, hals eller grænseflade.
Brug betingelser
Forklare:
- Hvordan forbrugeren åbner produktet
- Hvor ofte det bruges
- Hvordan det opbevares
- Om den bæres i en taske
- Om den bruges i brusebadet
- Uanset om den er udsat for varme, kulde, fugtighed eller sollys
- Om den er beregnet til brug med én hånd
Kunstværk og finishretning
give:
- Kunstfiler
- Logostørrelse
- Brandingposition
- Farvereferencer
- Færdiggør referencer
- Præferencer for dekorationsmetode
- Påkrævede krav eller lovgivningsmæssig tekst
- Stregkode- og batchkodeområde
En struktureret designbriefing for kosmetikemballage hjælper med at afstemme disse input, før prøveudtagningen begynder.
Nødvendig prototypemængde
Den bedste metode kan variere afhængigt af om du har brug for:
- Én intern gennemgangsprøve
- Tre eksempler på ledelsesgodkendelse
- Ti prøver på fyldelinjen
- Tredive kundetest-enheder
- En lille messegruppe
- En pilotproduktionskørsel
Spørgsmålet som hver prøve skal besvare
Anmod ikke om "en prototype" uden at definere dens formål.
Angiv om prøven skal bekræfte:
- Udseende
- Mål
- Omtrentlig pasform
- En specifik bevægelse
- Pumpeudgang
- Formelinteraktion
- Dekoration
- Påfyldning
- Montering
- Transport
- Produktionskonsistens
Godkendelseskriterier
Definer hvordan beslutningen skal træffes.
Som eksempler kan nævnes:
- Godkendt dimensionsområde
- Maksimal lækage
- Dosis pr. slag
- Acceptabel aktiveringskraft
- Godkendt farvetolerance
- Tolerance for printposition
- Nødvendig faldhøjde
- Tilladt vægttab
- Nødvendigt antal cyklusser
- Godkendt referenceprøve
Uden acceptkriterier kan to teams gennemgå den samme prøve og nå frem til forskellige konklusioner.
Hvor lang tid tager prototyping af kosmetikemballage?
Prototypens leveringstid afhænger af metoden og projektets parathed.
De vigtigste variabler omfatter:
- CAD-tilgængelighed
- Antal komponenter
- Geometrisk kompleksitet
- Prøvemateriale
- Nødvendig overfladekvalitet
- Gennemsigtighed
- Dekoration
- Prøvemængde
- Revisionsrunder
- Værktøjsmetode
- Test omfang
- Formeltilgængelighed
En render eller simpel udseendemockup er normalt hurtigere end en funktionel prototype i flere dele. En trykt model er normalt hurtigere end CNC-bearbejdning, vakuumstøbning eller prototypeværktøjsfremstilling. Støbte og blæsestøbte prøver kræver yderligere forberedelse, fordi formningsprocessen og værktøjet skal etableres.
Gennemløbstiden bør diskuteres fas for fase snarere end som ét tal for hele projektet.
Hvad påvirker prisen på prototyper til kosmetikemballage?
De vigtigste omkostningsdrivere er:
- Antal dele
- Del størrelse
- Geometrisk kompleksitet
- Prototypemetode
- Prøvemængde
- Materiale
- Overfladebehandling
- Gennemsigtighed
- Maling eller belægning
- Dekoration
- Montering
- Tooling
- Tekniske revisioner
- Testkrav
Én udseendemodel koster mindre end et lille sæt produktionsbevidste, dekorerede, udfyldte og testede prøver.
Den billigste metode er ikke altid den mest økonomiske beslutning. En billig visuel prototype kan ikke fjerne en risiko for forsegling, kompatibilitet eller fremstilling. Den korrekte metode er den billigste, der er i stand til at besvare det faktiske projektspørgsmål.
Konklusion
Prototyping af kosmetikemballage er ikke én prøve og ikke én teknologi.
En gengivelse besvarer et visuelt spørgsmål. Et 3D-print understøtter tidlig form- og omtrentlig pasformgennemgang. CNC- og vakuumstøbning giver forskellige niveauer af præcision og prøvemængde. Prototypeværktøj og støbeforsøg giver stærkere information om faktiske materialer og fremstillingsadfærd. Blæsestøbte flaskeforsøg er nødvendige, når vægfordeling, klemgendannelse, halsnøjagtighed og flaskens ydeevne er vigtige.
Den korrekte proces bevæger sig fra billige visuelle beslutninger til mere repræsentativ fysisk, materiale-, værktøjs- og produktionsdokumentation.
Start med at identificere den risiko, du skal fjerne. Vælg derefter den enkleste prototypemetode, der kan besvare dette spørgsmål uden at påstå mere, end stikprøven kan bevise.
Ofte stillede spørgsmål
Hvad er forskellen på en mockup af kosmetikemballage og en prototype?
En mockup bruges primært til at gennemgå udseende, placering af illustrationer, farveretning og hyldeindtryk. En prototype er en fysisk prøve, der bruges til at evaluere struktur, omtrentlig pasform eller en defineret funktion. Ingen af begreberne betyder automatisk, at prøven bruger færdige materialer eller produktionsprocesser, så leverandøren skal angive præcis, hvordan den blev lavet.
Er en 3D-printet kosmetikpakke den samme som den færdige pakke?
Nej. Et 3D-print understøtter tidlig evaluering af form, håndtering og omtrentlig pasform. Det bekræfter ikke produktionstolerancer, tætningsflader, holdbarhed ved snap-fit, fleksibilitet ved blæsestøbning, dekorationsegenskaber eller den færdigstøbte harpiks opførsel.
Kan en 3D-printet prototype teste formelkompatibilitet?
Normalt ikke til endelig godkendelse. Trykte harpikser afviger normalt fra de tilsigtede materialer i produktkontakt. Meningsfuld kompatibilitetstestning bør anvende de foreslåede produktionsmaterialer, pumpe, lukkemekanisme, pakning, foring og andre komponenter i formelkontakt under definerede testforhold.
Kan en prototype teste pumpens ydelse?
En fungerende emballageenhed kan understøtte test af pumpeoutput, når den bruger den tilsigtede pumpe, formel, dykrør, lukning og opbevaringsforhold. En visuel eller trykt pumpemodel kan ikke validere output. Dosisresultater fra én formel bør ikke antages at gælde for en anden.
Hvad betyder T0-, T1- og T2-prøverne?
De refererer normalt til tidlige formprøver og revisionsrunder. T0 betyder ofte de første dele fra et nyt værktøj, mens T1 og T2 angiver senere prøver efter korrektioner. Navngivningen er ikke universel, så projektrapporten bør definere, hvad hver runde indeholder, og hvad der blev godkendt.
Hvad er en præproduktionsprøve?
En præproduktionsprøve er en kontrolleret emballagekonfiguration, der gennemgås før fuld produktionsfrigivelse. Den kan omfatte den planlagte harpiks, farve, dekoration, komponenter, samling og illustrationer. Det er et godkendelseskontrolpunkt, men det erstatter ikke validering af produktionsprocessen eller løbende kvalitetskontrol.
Hvad er en gylden prøve?
En gylden prøve er en godkendt reference, der bruges til at sammenligne senere produktionsoutput. Projektet skal definere, hvem der har godkendt den, hvilke egenskaber den repræsenterer, hvordan den opbevares, og om der er behov for separate referencer til støbt farve, dekoration, samling eller funktion.
Garanterer prototypegodkendelse masseproduktionsydelse?
Nej. Prototypegodkendelse giver bevis under de testede forhold. Pilotproduktion og procesvalidering tilføjer stærkere produktionsbeviser, men fremtidige partier kræver stadig definerede materialekontroller, inspektioner, test og acceptkriterier.
Skal standard kosmetikemballager laves som prototype?
Ja, selvom processen normalt er kortere. En lagerpakke kan stadig kræve dekorationsprøver, formelkompatibilitetstest, pumpe- eller lukningstjek, gennemgang af påfyldningslinjen og godkendelse før produktion. Eksisterende værktøj reducerer risikoen for strukturel udvikling, men fjerner ikke formel- eller procesrisikoen.
Hvad skal et brand oplyse, før det anmoder om en prototype?
Angiv formelkontekst, påfyldningsvolumen, emballageformat, nødvendige komponenter, brugsbetingelser, illustrationer, dekorationsretning, prøvemængde, måltest, acceptkriterier og den person, der er ansvarlig for godkendelse. Disse input giver leverandøren mulighed for at vælge en prototypemetode, der besvarer det korrekte projektspørgsmål.